Methylethylketon (MEK / Butanon)
Fachlich verantwortlich: Stefan Stooß, Dipl.-Ing. Verfahrenstechnik · Stand: 24. Oktober 2026
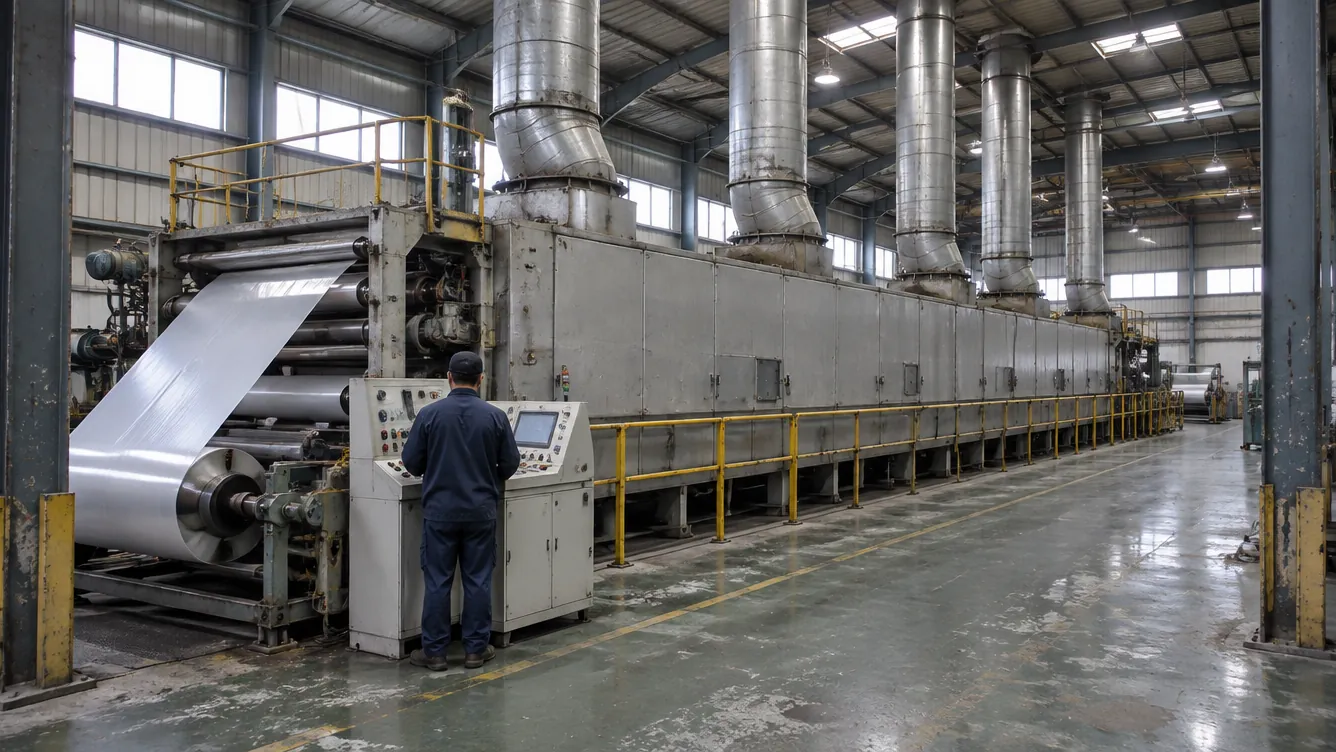
Methylethylketon (MEK), auch Butanon oder 2-Butanon genannt, ist ein vielseitig eingesetztes Ketonlösemittel in Druckfarben, Lacken, Klebstoffen und der chemischen Extraktion. Als leichtflüchtiger VOC-Emittent entsteht es vor allem in Trocknern nach Beschichtung, Druck und Kaschierung. MEK ist mit Wasser nur begrenzt mischbar, brennt leicht und wird industriell überwiegend thermisch oder per Aktivkohle-Rückgewinnung aus der Abluft entfernt.
- Auch bekannt als
- Butanon, 2-Butanon, MEK, Methyl ethyl ketone (engl.)
- Formel
- C₄H₈O
- CAS-Nummer
- 78-93-3
- Stoffgruppe
- Lösemittel & VOC · verwandte Stoffe: Methylmethacrylat, n-Butanol, n-Hexan
Typische Quellen Chemie & VerfahrenstechnikDruckindustrieLackieranlagen
Zum Ansehen seitlich wischen
Methylethylketon (MEK) — auch als Butanon oder 2-Butanon bezeichnet — ist eines der meistgenutzten Ketonlösemittel der Industrie und ein häufiger VOC-Emittent. Alle drei Bezeichnungen stehen für denselben Stoff.
Definition & Eigenschaften
| Eigenschaft | Wert |
|---|---|
| Chemische Formel | C₄H₈O (CH₃-CO-CH₂-CH₃) |
| Molare Masse | 72,11 g/mol |
| Siedepunkt | 79,6 °C |
| Flammpunkt | −9 °C |
| Wasserlöslichkeit | begrenzt mischbar (polar, aber keine Vollmischbarkeit wie Aceton) |
| Geruch | süßlich, acetonartig |
MEK nimmt eine Zwischenstellung ein: polarer und etwas besser wasserlöslich als unpolare Aromaten wie Toluol oder Xylol, aber deutlich weniger wassermischbar als das kleinere Keton Aceton. Für die Verfahrenswahl bedeutet das: Ein einfacher Wasserwäscher genügt nicht für belastbare Abscheidegrade, weil sich am Wäscher ein Verteilungsgleichgewicht zwischen Gas- und Wasserphase einstellt, das MEK nur teilweise bindet. Der niedrige Flammpunkt (−9 °C) macht MEK-haltige Abluft zudem regelmäßig explosionsschutzrelevant — die untere Explosionsgrenze wird bei unzureichender Verdünnung im Kanal leicht erreicht.
Grenzwerte nach TA Luft
MEK ist als organischer Stoff von TA Luft Nr. 5.2.5 erfasst, die je nach Gefährdungsklasse (I bis III) gestaffelte Emissionsgrenzwerte und Massenstromschwellen vorsieht. Die konkrete Klassenzuordnung für MEK ist stoffspezifisch und im Einzelfall zu prüfen — ebenso der Arbeitsplatzgrenzwert nach TRGS 900, der substanzspezifisch festgelegt ist. Die rechtssichere Einordnung übernimmt unsere unabhängige Abluftberatung.
Gesundheitsgefahren
- Reizwirkung: Augen-, Haut- und Atemwegsreizung bei höheren Konzentrationen
- Neurotoxizität: Kopfschmerzen, Schwindel und Benommenheit wie bei anderen niedermolekularen Ketonen
- Hautschäden: Entfettung der Haut bei wiederholtem Kontakt
- Brand-/Explosionsgefahr: niedriger Flammpunkt, weiter Explosionsbereich — sicherheitstechnisch die wohl relevanteste Eigenschaft von MEK im Betrieb
Methylethylketon in der Industrie
- Druckindustrie: Löse- und Verdünnungsmittel in Flexo- und Tiefdruckfarben, wo MEK wegen seiner schnellen Verdunstung geschätzt wird
- Lack- und Klebstoffindustrie: Lösemittel in Beschichtungen, Klebstoffen und PVC-Klebern (Kaltschweißmittel)
- Chemische Industrie: Extraktions- und Umkristallisationsmittel, Entparaffinierung von Schmierölen
- Kunststoffverarbeitung: Reinigungs- und Klebemittel für PVC und ABS
Abgrenzung zu anderen Ketonen: Aceton und MIBK
MEK wird in der Praxis häufig mit Aceton oder Methylisobutylketon (MIBK) verwechselt oder pauschal gleich behandelt, obwohl sich die drei Ketone in Flüchtigkeit und Löslichkeit unterscheiden. Aceton ist kleiner, deutlich flüchtiger und mit Wasser in jedem Verhältnis mischbar — eine Wasserwäsche kann hier durchaus wirksam sein, anders als bei MEK. MIBK ist umgekehrt größer, schwerer flüchtig und noch schlechter wasserlöslich als MEK, verhält sich damit eher wie ein Ester oder Aromat. Für die Verfahrensauswahl bedeutet das: Ein Lösemittelgemisch aus mehreren Ketonen kann nicht über das am besten bekannte Einzelketon ausgelegt werden — jede Komponente bringt ihre eigene Löslichkeit und Adsorptionsaffinität mit, die das Gemischverhalten am Wäscher oder an der Aktivkohle bestimmt.
Wie MEK gemessen wird
MEK wird per Gaschromatographie (FID) oder Photoionisationsdetektor (PID) als Summenparameter Gesamt-C erfasst. Bei Lösemittelgemischen aus Druck- oder Lackierprozessen ist eine Rohgasanalyse vor der Verfahrensauswahl sinnvoll, da MEK meist im Gemisch mit anderen Ketonen und Estern auftritt: Die Zusammensetzung des Gemischs beeinflusst sowohl die Explosionsgrenzen als auch die Eignung einer Aktivkohle-Rückgewinnung, weil unterschiedliche Lösemittel um dieselben Adsorptionsplätze konkurrieren. Details: Emissionsmessungen.
Abluftreinigung — So wird Methylethylketon entfernt
- RTO: Standard bei großen Volumenströmen mit hoher Wärmerückgewinnung
- TNV: Zuverlässig bei ausreichender Konzentration, häufig direkt am Trockner nach der Beschichtung
- KNV: Energiesparende Alternative bei mittleren Konzentrationen ohne Katalysatorgifte im Rohgas
- Aktivkohle mit Rückgewinnung: Wirtschaftlich bei den typischen Lösemittelgemischen aus Druck und Beschichtung, sofern der Wassergehalt der Abluft die Beladbarkeit nicht zu stark mindert
Welche Verfahren ausscheiden — und warum
Wasserwäscher als alleiniges Verfahren scheiden bei MEK aus: Zwar ist MEK deutlich besser wasserlöslich als unpolare Aromaten, aber nicht vollständig mischbar. Am Wäscher stellt sich ein Verteilungsgleichgewicht ein, das eine relevante Restkonzentration im Reingas belässt — für die Einhaltung von Emissionsgrenzwerten reicht das in der Praxis nicht aus. MEK wird deshalb industriell so gut wie nie durch reine Wasserwäsche entfernt.
Praxisfall: Eine Aktivkohle-Standzeit, die deutlich kürzer ausfällt als berechnet
Ein wiederkehrendes Muster in Druckereien mit gemischten Lösemittelsystemen: Die Aktivkohle-Anlage wurde auf Basis der MEK-Reinstoffdaten dimensioniert, die tatsächliche Standzeit im Betrieb liegt aber spürbar darunter. Der Grund liegt meist im Gemisch: Enthält die Druckfarbe zusätzlich stärker bindende Ester oder höhersiedende Lösemittel, verdrängen diese das leichter flüchtige MEK von den Adsorptionsplätzen, sobald die Kohle teilweise beladen ist — die effektive Kapazität für MEK sinkt, ohne dass sich das an der Gesamt-C-Messung unmittelbar zeigt. Die Lehre: Bei Lösemittelgemischen ist die Auslegung auf Basis von Reinstoffdaten ein systematischer Fehler — die tatsächliche Standzeit ergibt sich erst aus dem Konkurrenzverhalten aller enthaltenen Komponenten am Adsorbens, das eine Rohgasanalyse vor der Investition aufdecken sollte.
Typische Fehler in der Praxis
Ein häufiger Fehler ist die Unterschätzung der Explosionsschutz-Anforderungen: Der sehr niedrige Flammpunkt von MEK führt bei unzureichender Verdünnung im Abluftkanal schnell in den explosionsfähigen Bereich — die Zoneneinteilung muss von Anfang an mitgeplant werden, nicht nachträglich ergänzt werden. Ein zweiter Fehler ist die Aktivkohle-Auslegung ohne Berücksichtigung konkurrierender Lösemittel im Gemisch: Andere, stärker bindende Komponenten können MEK von den Adsorptionsplätzen verdrängen und so die effektive Standzeit gegenüber der Auslegung auf den Reinstoff verkürzen. Ein dritter Fehler ist, MEK und Aceton in Mischanwendungen pauschal gleich zu behandeln, obwohl sich beide in Flüchtigkeit und Wasserlöslichkeit unterscheiden und unterschiedlich auf dieselbe Reinigungsstufe reagieren.
Häufige Fragen
Sind MEK, Butanon und Methylethylketon derselbe Stoff?
Ja. Methylethylketon (MEK) ist die gebräuchliche Kurzbezeichnung, Butanon (2-Butanon) die IUPAC-Bezeichnung. Alle drei Namen meinen exakt dieselbe Verbindung.
Kann MEK aus der Abluft zurückgewonnen werden?
Ja, Aktivkohle-Adsorption mit anschließender Desorption ist bei größeren Lösemittelmengen aus Druck oder Lackierung wirtschaftlich und in der Praxis etabliert.
Welcher TA-Luft-Grenzwert gilt für MEK?
Als organischer Stoff fällt MEK unter TA Luft Nr. 5.2.5. Die konkrete Klassenzuordnung (Klasse I bis III) ist stoffspezifisch und im Einzelfall zu prüfen.
Warum reicht ein Wasserwäscher bei MEK nicht aus, obwohl es teilweise wasserlöslich ist?
MEK ist zwar besser wasserlöslich als unpolare Aromaten wie Toluol, aber nicht vollständig mischbar. Am Wäscher stellt sich ein Verteilungsgleichgewicht zwischen Gas- und Wasserphase ein, das die Restkonzentration im Reingas meist über dem Emissionsgrenzwert belässt — für belastbare Abscheidegrade braucht es ein thermisches oder adsorptives Verfahren.
Worin unterscheidet sich MEK von Aceton?
Beide sind niedermolekulare Ketone mit ähnlichem Geruch, MEK hat aber ein zusätzliches Kohlenstoffatom, einen höheren Siedepunkt und ist weniger flüchtig als Aceton. In Lösemittelgemischen aus Druck- und Lackierprozessen treten beide häufig gemeinsam auf und werden über denselben Gesamt-C-Wert erfasst.
Wie gefährlich ist der niedrige Flammpunkt von MEK für die Anlagenplanung?
Mit einem Flammpunkt von rund −9 °C liegt MEK-Dampf bei Raumtemperatur meist oberhalb der unteren Explosionsgrenze im Abluftkanal, wenn die Konzentration nicht durch ausreichende Verdünnung oder Absaugung begrenzt wird. Explosionsschutzmaßnahmen (Zoneneinteilung, ATEX-Konformität der Anlagenteile) sind deshalb integraler Bestandteil der Planung, nicht nachträglich ergänzbar.
Warum ist eine Auslegung nach Reinstoffdaten bei MEK-Gemischen riskant?
In der Praxis tritt MEK fast immer im Gemisch mit anderen Ketonen und Estern auf. Diese Begleitstoffe konkurrieren an der Aktivkohle um dieselben Adsorptionsplätze und können MEK verdrängen — eine Auslegung nur auf Basis von MEK-Reinstoffdaten überschätzt deshalb häufig die tatsächliche Standzeit.
Quellen und Regelwerke
- TA Luft 2021 (Technische Anleitung zur Reinhaltung der Luft) — Nr. 5.2.5 – organische Stoffe (Gesamt-C, Klassen I bis III)
- TRGS 900 – Arbeitsplatzgrenzwerte (BAuA) — Arbeitsplatzgrenzwert (AGW) für Methylethylketon
- GESTIS-Stoffdatenbank (IFA/DGUV) — Stoffdatenbank, Suche nach Methylethylketon
- 31. BImSchV – Lösemittelverordnung — Lösemittelbilanz und Anforderungen an Anlagen mit Lösemitteleinsatz
Lassen Sie Ihre Situation einschätzen
Beschreiben Sie kurz Ihre Anlage und Ihr Problem. Sie bekommen eine ehrliche Ersteinschätzung — auch dann, wenn Sie uns am Ende nicht brauchen.
- Antwort innerhalb eines Werktags
- Keine Provision von Herstellern — wir verkaufen keine Anlagen
- Erstgespräch kostenfrei
- Klare Absage, wenn wir nicht die Richtigen für Ihren Fall sind
Lieber direkt sprechen? +49 (0)7128 380 3050, Mo–Fr 8:00–18:00 Uhr