Abluftreinigung: Lackieranlagen
Fachlich verantwortlich: Stefan Stooß, Dipl.-Ing. Verfahrenstechnik · Stand: 08. September 2026
Lackieranlagen emittieren VOC vor allem aus Spritzkabinen und Trocknern, dazu Overspray-Partikel und teils Formaldehyd aus Beschichtungssystemen. Partikel müssen vor jeder thermischen Behandlung abgeschieden werden, sonst verkleben Brennkammer und Wärmetauscher. Bei kontinuierlichem Betrieb ist die RTO die energieeffizienteste Lösung, bei Trocknern mit eigenem Wärmebedarf die TNV; diskontinuierliche Betriebe fahren häufig mit Aktivkohle, oft als Konzentratorstufe vor einem Zeolithrotor. Wegen brennbarer Lösemitteldämpfe gehört Explosionsschutz nach ATEX von Beginn an in die Planung.
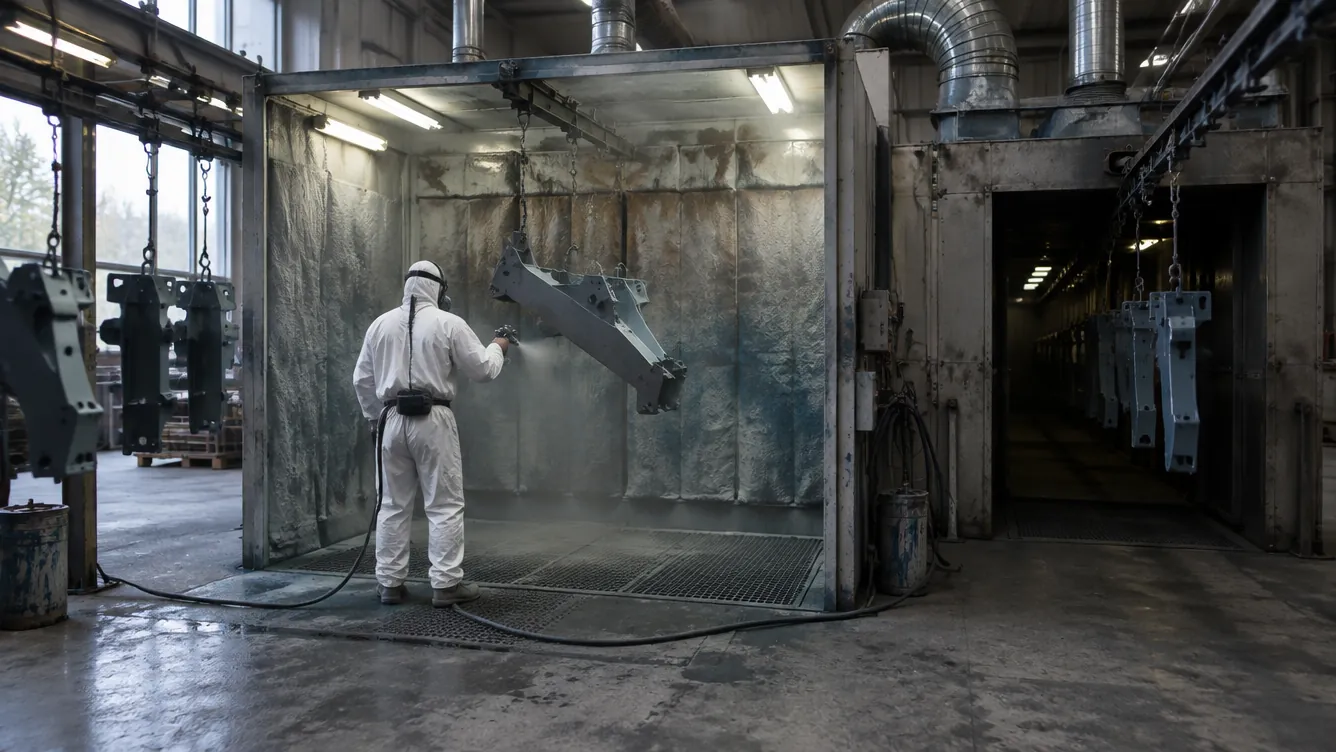
Abluft in Lackier- und Beschichtungsanlagen entsteht entlang einer klar abgrenzbaren Prozesskette: In der Spritzkabine trifft der Lack auf das Werkstück, ein Teil davon geht als Overspray in die Abluft. In der anschließenden Abdunstzone verdampft ein erster Teil der Lösemittel, im Trockner der Großteil des Rests. Bei Pulverbeschichtung entfällt zwar der Lösemittelanteil, dafür entsteht Pulverstaub, der zurückgewonnen oder abgeschieden werden muss. Vorbehandlung und Entfettung vor der eigentlichen Lackierung setzen eigene, meist wässrige oder lösemittelhaltige Emissionen frei, und Reinigungsstationen für Pistolen, Glocken und sonstiges Lackierequipment erzeugen zusätzliche, oft unregelmäßige Lastspitzen. Der Mischraum, in dem Lacke angesetzt und verdünnt werden, ist eine eigene, häufig unterschätzte Quelle diffuser VOC-Emissionen, die in der Emissionsbilanz leicht übersehen wird, weil sie nicht direkt an der Hauptanlage hängt.
Fachlich anspruchsvoll macht Lackieranlagen vor allem das Zusammenspiel dreier Faktoren, die in Kombination auftreten und sich nicht unabhängig voneinander lösen lassen. Overspray-Partikel müssen zwingend vor jeder thermischen Behandlung abgeschieden werden, sonst verkleben Brennkammer und Wärmetauscher der nachgeschalteten Oxidationsstufe — eine der häufigsten Ursachen für Betriebsstörungen in dieser Branche. Die Lösemittelgemische selbst wechseln mit jedem Farbton und jedem Lacksystem, sodass sich die Rohgaszusammensetzung im Tagesverlauf verändern kann, was eine Verfahrensauslegung auf einen festen Betriebspunkt erschwert. Und wegen der grundsätzlich brennbaren Lösemitteldämpfe gehört Explosionsschutz nach ATEX von der ersten Planungsphase an dazu, nicht erst als nachträgliche Ergänzung.
Diese drei Faktoren bestimmen, welches Verfahren in Frage kommt. Silikonhaltige Lacksysteme, wie sie in Teilen der Branche eingesetzt werden, können nach unseren Ausschlusskriterien die keramischen Wärmespeicher einer RTO belegen und deren Wirkungsgrad mindern — hier ist zu prüfen, ob das eingesetzte Lacksystem dafür überhaupt in Frage kommt. Bei kontinuierlichem Betrieb mit hohen Betriebsstunden ist die RTO energetisch dennoch meist im Vorteil, bei Trocknern mit eigenem Wärmebedarf punktet die TNV, weil sich deren Abwärme direkt nutzen lässt. Diskontinuierliche Lackierbetriebe mit wechselnden Chargen fahren dagegen häufig mit Aktivkohleadsorption, teils mit vorgeschaltetem Zeolithrotor, um schwach beladene Hallenabluft vor der eigentlichen Reinigungsstufe aufzukonzentrieren.
In der Praxis führt meist eine Kapazitätserweiterung zur Anfrage — eine neue Lackierlinie, die zusätzliche Abluftreinigung braucht — oder eine Genehmigungsauflage im Rahmen einer Anlagenänderung. Ebenso häufig: steigende Energiekosten bei einer bestehenden TNV, deren Stützbrennstoffbedarf mit den Lösemittelpreisen mitgewachsen ist, oder ein Produktwechsel auf ein neues Lacksystem, das die Verträglichkeit mit der vorhandenen Reinigungstechnik in Frage stellt. Auch wiederkehrende Verklebungen an Brennkammer oder Wärmetauscher, die auf eine unterdimensionierte Overspray-Abscheidung zurückgehen, sind ein häufiger, eher stiller Auslöser.
Am Anfang jeder Anfrage klären wir deshalb, welches Lacksystem eingesetzt wird, wie die Overspray-Abscheidung aktuell gelöst ist, und ob der Betrieb kontinuierlich oder in Chargen fährt.
Bei bestehenden Anlagen lohnt sich zusätzlich der Blick auf wiederkehrende Betriebsstörungen: Häufen sich Reinigungsstillstände an Brennkammer oder Wärmetauscher, deutet das fast immer auf eine unzureichende Overspray-Vorabscheidung hin, nicht auf ein Problem der Oxidationsstufe selbst. Eine Anlagenwartung mit gezielter Prüfung der Vorstufe klärt das schneller als der naheliegende erste Reflex, gleich die teurere Hauptstufe zu tauschen. Für die konkrete Verfahrensauswahl empfiehlt sich unsere unabhängige Abluftberatung, Details zu Xylol als typischem Leitschadstoff finden Sie auf der Xylol-Seite, zur grundsätzlichen Systematik der Verfahren in unserer Übersicht Abluftreinigung sowie ein erster Kostenrahmen im Angebotsvergleich.
Zum Ansehen seitlich wischen
Typische Emissionsquellen
- Spritzkabine (Overspray-Partikel)
- Trockner (VOC-Ausdampfung)
- Pulverbeschichtung
- Vorbehandlung und Entfettung
- Reinigung von Lackierequipment
Leitschadstoffe
Alle Stoffe dieser Branche mit geeigneten und ungeeigneten Verfahren: Schadstoff-Finder (Filter „Branche").
Verfahren im Branchenkontext
| Verfahren | Eignung |
|---|---|
| Overspray-Abscheidung (Filter/Wäscher) Abluftreinigung: Verfahren und Planung → | Notwendige Vorstufe vor jeder thermischen Behandlung — Partikel aus dem Spritzprozess müssen abgeschieden werden, sonst verkleben Brennkammer und Wärmetauscher der nachgeschalteten Oxidationsstufe. |
| Regenerative Thermische Oxidation (RTO) RTO-Anlage → | Geeignet bei kontinuierlichem Lackierbetrieb mit hohen Betriebsstunden; über 95 % Wärmerückgewinnung senken die Betriebskosten. Silikonhaltige Lacksysteme können die Keramikspeicher belegen. |
| Thermische Nachverbrennung (TNV) Thermische Nachverbrennung → | Geeignet bei Trocknern mit eigenem Wärmebedarf, wo die Abwärme der TNV direkt genutzt werden kann. |
| Aktivkohleadsorption / Zeolithrotor Aktivkohle-Überwachung → | Geeignet bei diskontinuierlichem Betrieb; schwach beladene Hallenabluft wird häufig per Zeolithrotor aufkonzentriert, bevor sie in eine kleinere thermische Stufe geht. |
Fallbeispiele aus der Branche
Anonymisierte Projekte mit vergleichbarer Ausgangslage — auf Kundenwunsch ohne Firmennamen, dafür mit den Kennzahlen, auf die es ankommt.
Industrielackierung Niedersachsen
Beschichtung von Industrieteilen. Hohe Flexibilität bei wechselnden Chargen. Energieoptimierung gefordert.
- Emissionen
- < 20 mg/m³
- Energie
- 50% Energiekosten
- Verfügbarkeit
- > 99%
Automotive OEM Lackierstraße
Großlackieranlage für PKW-Karosserien. Höchste Anforderungen an Verfügbarkeit. Komplexe Integration in bestehende Produktionssteuerung.
- Emissionen
- < 20 mg/m³ kontinuierlich
- Energie
- 50% durch optimierte Wärmerückgewinnung
- Verfügbarkeit
- > 99,8%
Automotive-Zulieferer Süddeutschland
Hohe Lösemittelkonzentrationen aus der Lackieranlage mit stark schwankenden Beladungen. Bestehende Anlage erreichte die geforderten Emissionswerte nicht mehr.
- Emissionen
- < 20 mg/m³ (Grenzwert: 50 mg/m³)
- Energie
- 35% gegenüber Altanlage
- Verfügbarkeit
- > 99%
Häufige Fragen
Muss Overspray vor der Abluftreinigung abgeschieden werden?
Ja. Overspray-Partikel müssen vor der thermischen Behandlung abgeschieden werden, sonst verkleben Brennkammer und Wärmetauscher der Oxidationsanlage — das ist eine der häufigsten Ursachen für Betriebsstörungen bei Lackieranlagen.
RTO oder TNV für Lackieranlagen — was passt besser?
Bei kontinuierlichem Betrieb mit hohen Betriebsstunden ist die RTO durch ihre hohe Wärmerückgewinnung meist wirtschaftlicher. Bei Trocknern mit eigenem Wärmebedarf, den die TNV-Abwärme direkt decken kann, ist die TNV oft die einfachere Lösung.
Was gilt beim Explosionsschutz in Lackierkabinen?
Wo brennbare Lösemitteldämpfe auftreten, ist eine Zoneneinteilung nach ATEX Pflicht. Das Explosionsschutzdokument muss die Risiken bewerten und wirksame Schutzkonzepte ableiten, bevor die Anlage in Betrieb geht.
Welche Rolle spielt die Lösemittelbilanz nach 31. BImSchV?
Betriebe mit relevanten Lösemittelverbräuchen müssen Input und Output bilanzieren und diffuse Emissionen begrenzen. Die Abluftreinigung senkt die Emission, ersetzt aber nicht die Bilanzierungspflicht selbst.
Quellen und Regelwerke
- 31. BImSchV (Lösemittelverordnung)
- TA Luft 2021 (Volltext, verwaltungsvorschriften-im-internet.de) — Nr. 5.2.5
- BVT-Merkblätter und BVT-Schlussfolgerungen (EU, EIPPCB) — Stand der Technik je Branche
Lassen Sie Ihre Situation einschätzen
Beschreiben Sie kurz Ihre Anlage und Ihr Problem. Sie bekommen eine ehrliche Ersteinschätzung — auch dann, wenn Sie uns am Ende nicht brauchen.
- Antwort innerhalb eines Werktags
- Keine Provision von Herstellern — wir verkaufen keine Anlagen
- Erstgespräch kostenfrei
- Klare Absage, wenn wir nicht die Richtigen für Ihren Fall sind
Lieber direkt sprechen? +49 (0)7128 380 3050, Mo–Fr 8:00–18:00 Uhr