Zeolithrotor (Rotationskonzentrator)
Fachlich verantwortlich: Stefan Stooß, Dipl.-Ing. Verfahrenstechnik · Stand: 24. Oktober 2026
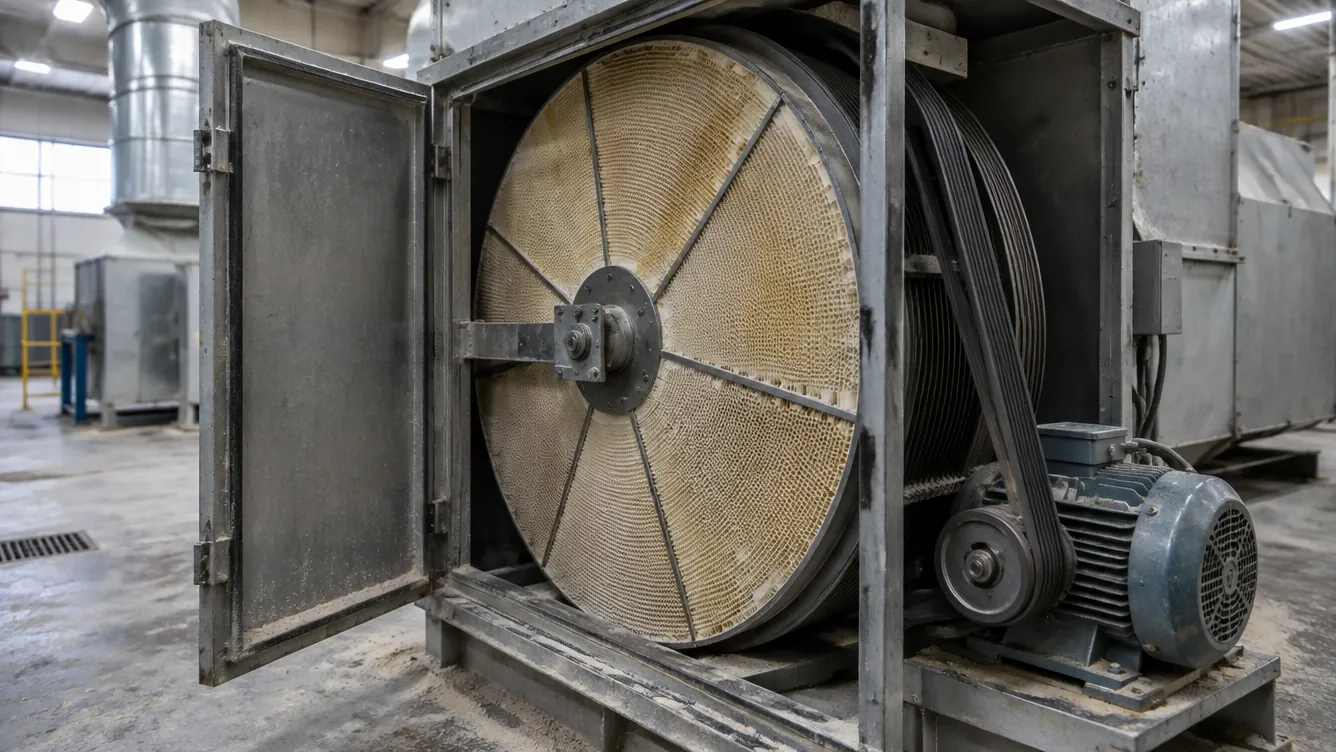
Ein Zeolithrotor (auch Rotationskonzentrator oder Adsorptionsrad) ist ein kontinuierlich rotierendes Adsorptionsrad aus hydrophobem Zeolith.
Auch: RotationskonzentratorAdsorptionsradZeolith-RotorRotorkonzentratorrotary concentratorzeolite rotor concentrator
Zum Ansehen seitlich wischen
Zum Ansehen seitlich wischen
Der Zeolithrotor löst ein klassisches Wirtschaftlichkeitsproblem der Abluftreinigung: große Volumenströme mit niedriger Lösemittelkonzentration, deren direkte Verbrennung unverhältnismäßig viel Energie kosten würde.
Funktionsprinzip
- Adsorptionszone: Der große Abluftstrom durchströmt das Rad, Zeolith bindet die organischen Stoffe — die gereinigte Luft verlässt die Anlage
- Desorptionszone: Ein kleiner, heißer Teilstrom (deutlich kleiner als der Hauptstrom) treibt die Stoffe wieder aus
- Ergebnis: ein kleiner, hoch konzentrierter Strom, den eine thermische Nachverbrennung oder RTO-Anlage autotherm — also ohne Stützgas — oxidieren kann
Physikalisch nutzt der Zeolithrotor dasselbe Prinzip wie jede Adsorption: Moleküle lagern sich reversibel an einer porösen Oberfläche an und lassen sich durch Wärmezufuhr wieder austreiben. Der entscheidende Unterschied zu einem statischen Festbett ist, dass beide Schritte — Beladen und Regenerieren — gleichzeitig und kontinuierlich an verschiedenen Stellen desselben Rads ablaufen, statt nacheinander am selben Ort.
Aufbau einer typischen Anlage
Eine Zeolithrotor-Anlage besteht aus dem rotierenden Rad selbst, das in mehrere Sektoren für Adsorptions-, Desorptions- und teils eine zusätzliche Kühlzone unterteilt ist, einem Antrieb mit Drehzahlregelung, einem Heizregister für den Desorptionsstrom sowie der nachgeschalteten Oxidationsstufe, die den konzentrierten Teilstrom endgültig zerstört. Zwischen Rotor und Oxidationsstufe liegt häufig ein Pufferbehälter oder eine Verdichtungsstufe, die die schwankende Desorptionsfracht glättet, bevor sie die thermische Stufe erreicht — ohne diesen Puffer würde jede kurzfristige Schwankung im Desorptionsstrom unmittelbar auf die Regelung der Oxidationsstufe durchschlagen, was deren Betrieb unnötig instabil machen würde. Dichtungen zwischen den Sektoren sind kritisch: Ihr Zustand entscheidet, wie sauber Adsorptions- und Desorptionsstrom voneinander getrennt bleiben.
Aufbau des Rotors und Bauarten
Das Rad ist in Sektoren unterteilt, die kontinuierlich durch die Adsorptions- und die Desorptionszone rotieren — typische Umdrehungszeiten liegen im Bereich von mehreren Minuten bis wenigen Stunden, je nach Beladungsgeschwindigkeit. Diese kontinuierliche Bewegung unterscheidet den Zeolithrotor grundlegend von einem klassischen Aktivkohle-Festbett, das absatzweise beladen und gewechselt wird. Je nach Hersteller unterscheiden sich Rotoren in der Wabenstruktur des Trägermaterials, der Zeolithbeschichtung und der Anzahl der Sektoren — mehr Sektoren erlauben eine feinere Abstufung zwischen Adsorptions-, Kühl- und Desorptionszone, erhöhen aber die mechanische Komplexität.
Wie der Anreicherungsfaktor die Wirtschaftlichkeit bestimmt
Der entscheidende Rechenwert bei der Auslegung ist das Verhältnis zwischen dem großen Adsorptionsstrom und dem kleinen Desorptionsstrom — der sogenannte Anreicherungsfaktor. Je größer dieses Verhältnis, desto stärker konzentriert der Rotor die Schadstoffe auf, und desto kleiner kann die nachgeschaltete Oxidationsstufe ausgelegt werden, weil sie nur noch den kleinen, konzentrierten Teilstrom behandeln muss. Ein höherer Anreicherungsfaktor bedeutet im Gegenzug aber auch eine höhere Desorptionstemperatur oder eine langsamere Rotation, damit die Adsorptionszone genügend Zeit hat, den Zielstoff aus dem großen Strom vollständig aufzunehmen, bevor der jeweilige Sektor in die Desorptionszone weiterdreht. Die Auslegung sucht deshalb den Punkt, an dem die Einsparung bei der Oxidationsstufe die Mehrkosten für Rotor, Antrieb und Desorptionsheizung übersteigt — dieser Punkt verschiebt sich mit jeder Änderung von Volumenstrom, Konzentration und Betriebsstundenzahl neu und lässt sich nicht pauschal auf eine andere Anlage übertragen.
Abgrenzung zum Aktivkohlefilter
Beide Verfahren beruhen auf demselben physikalischen Prinzip der Adsorption, unterscheiden sich aber fundamental im Betriebskonzept: Ein Aktivkohlefilter wird absatzweise beladen, bis er gewechselt oder regeneriert werden muss — mit entsprechenden Standzeiten, Entsorgungsmengen und dem Risiko eines unbemerkten Durchbruchs. Der Zeolithrotor dagegen adsorbiert und desorbiert gleichzeitig und kontinuierlich an verschiedenen Stellen desselben Rads, wodurch ein Durchbruch im klassischen Sinne praktisch ausgeschlossen ist, solange Antrieb und Desorptionsheizung funktionieren. Dafür braucht der Rotor zwingend eine nachgeschaltete Oxidationsstufe, während Aktivkohle als eigenständiges Verfahren ohne weitere Stufe auskommt. Zeolith verträgt zudem deutlich höhere Temperaturen als Aktivkohle und ist unbrennbar — ein Sicherheitsvorteil, der die insgesamt höhere Investition in bestimmten Anwendungen rechtfertigt.
Typische Einsatzfälle
Lackieranlagen, Druck- und Beschichtungsprozesse, Klebstoff- und Elektronikfertigung — überall dort, wo viel Luft mit wenig VOC anfällt. Typisch ist die Kombination mit einer nachgeschalteten RTO oder TNV: Der Rotor übernimmt die Rolle einer Vorkonzentrierung, sodass die eigentliche Oxidationsstufe deutlich kleiner dimensioniert werden kann, als es für den vollen, unkonzentrierten Volumenstrom nötig wäre.
Wann ein Zeolithrotor die richtige Wahl ist
Der Rotor lohnt sich bei sehr niedrigen Konzentrationen und gleichzeitig großen Volumenströmen — genau die Kombination, bei der eine direkte thermische Oxidation des vollen Stroms unwirtschaftlich wäre, weil der überwiegende Teil der Luft ohnehin kaum Schadstoffe enthält. Je höher die Betriebsstundenzahl, desto eher rechtfertigt sich die zusätzliche Investition in Rotor und Regeltechnik gegenüber einer einfacheren Lösung.
Wann ein Zeolithrotor ausscheidet
Bei kleinen Volumenströmen lohnt sich der Aufwand für Rotor und nachgeschaltete Oxidation meist nicht — hier ist eine einfache Aktivkohlelösung oder eine direkte thermische Oxidation pragmatischer. Hohe Staubfracht ohne ausreichende Vorfiltration führt zur Verklebung des Rads und verkürzt die Standzeit drastisch. Für halogenierte Lösemittel ist besondere Vorsicht geboten: Manche Verbindungen lassen sich am Zeolith schlecht desorbieren oder greifen die Struktur an — hier ist eine stoffspezifische Prüfung vor der Beschaffung Pflicht. Und weil der Rotor selbst keine Schadstoffe zerstört, sondern nur konzentriert, scheidet er als Einzellösung immer aus, wenn keine nachgeschaltete Oxidationsstufe wirtschaftlich oder baulich möglich ist.
Warum die Kombination wirtschaftlich ist
Eine thermische Oxidation für den vollen, schwach beladenen Volumenstrom wäre überdimensioniert und energetisch ungünstig, weil ein Großteil der behandelten Luft ohnehin kaum Schadstoffe enthält. Der Zeolithrotor löst das, indem er nur den kleinen, hoch konzentrierten Desorptionsstrom an die Oxidationsstufe übergibt — die Investitions- und Betriebskosten der teuren Endstufe sinken entsprechend deutlich, weil sich sowohl die Baugröße der Brennkammer als auch der Energiebedarf am kleineren, konzentrierten Strom orientieren statt am vollen Rohvolumenstrom.
Was im Betrieb schiefgeht
Der häufigste Fehler ist unzureichende Vorfiltration: Staub, der sich auf der Zeolithoberfläche ablagert, verstopft die feinen Kanäle des Rads schleichend — die Abscheideleistung sinkt graduell, oft über Monate, bevor sie im laufenden Betrieb auffällt. Ein zweiter Schwachpunkt sind die Dichtungen zwischen den Sektoren: Verschleißen sie, vermischen sich Adsorptions- und Desorptionsstrom teilweise, sodass ein Teil des konzentrierten Desorptionsstroms unbeabsichtigt in den Reingasstrom zurückgelangt — ein Effekt, der sich in schwankenden statt gleichmäßig niedrigen Reingaswerten zeigt. Ein dritter Fehler betrifft die Stoffauswahl: Wird ein Rotor für ein Stoffgemisch ausgelegt, das sich später um halogenierte Komponenten erweitert — etwa durch eine Prozessänderung —, kann die Desorption unvollständig werden, und Reststoffe reichern sich im Zeolith an, bis die Kapazität spürbar sinkt.
Ein Praxisfall: schleichende Verklebung
Eine Anlage lief über längere Zeit mit stabiler Leistung, bis der Druckverlust über den Rotor allmählich anstieg und gleichzeitig die Reingaswerte leicht schwankten. Die Ursache war eine schwerflüchtige Komponente im Rohgas, die bei der üblichen Desorptionstemperatur nicht vollständig ausgetrieben wurde und sich über Wochen im Zeolith anreicherte — ähnlich einer langsamen Verklebung, die bei der ursprünglichen Stoffanalyse nicht als kritisch eingestuft worden war, weil ihr Anteil im Stoffgemisch gering war. Erst eine erneute, detaillierte Rohgasanalyse deckte auf, dass genau diese Komponente das Problem verursachte. Der Fall zeigt, warum auch kleine, scheinbar unkritische Nebenkomponenten in die Stoffanalyse gehören, nicht nur die Hauptfracht.
Wer die Wirksamkeit nachweist
Weil die Kombination aus Rotor und Oxidationsstufe als Gesamtsystem funktioniert, reicht eine Messung allein am Kamin der Oxidationsstufe nicht aus, um Probleme im Rotor selbst zu erkennen — ein Rotor, der bereits leicht an Leistung verliert, kann durch die nachgeschaltete Oxidation lange kompensiert werden, bevor die Reingaswerte überhaupt ausschlagen. Aussagekräftiger ist eine zusätzliche Kontrolle des Konzentrationsverhältnisses zwischen Roh- und Desorptionsstrom: Sinkt dieses Verhältnis über die Zeit, deutet das auf nachlassende Adsorptionsleistung hin, lange bevor sich das am Reingas nach der Oxidationsstufe zeigt. Die grundsätzliche Nachweispflicht ergibt sich wie bei allen Abluftreinigungsanlagen aus § 29b BImSchG.
Wartung und Betriebskosten
Die laufenden Kosten setzen sich aus dem Energiebedarf für die Desorptionsheizung, Antriebsenergie für die Rotation sowie dem Energiebedarf der nachgeschalteten Oxidationsstufe zusammen — durch die Vorkonzentrierung fällt Letzterer deutlich geringer aus als bei einer direkten Oxidation des vollen Volumenstroms. Regelmäßige Kontrolle von Druckverlust, Dichtheit der Sektoren und Desorptionstemperatur gehört zum Grundbetrieb; eine Rohgasanalyse vor der Inbetriebnahme und bei jeder wesentlichen Prozessänderung verhindert die im Praxisfall beschriebene schleichende Verklebung. Der Antrieb selbst — meist ein kleiner Elektromotor mit Getriebe — zählt zu den mechanisch am stärksten beanspruchten Bauteilen, da er über die gesamte Betriebszeit kontinuierlich läuft; ein Ausfall der Rotation ist gleichbedeutend mit dem Ausfall der gesamten Adsorptions- und Desorptionsfunktion, weshalb Antrieb und Lagerung in Wartungsplänen eine höhere Priorität bekommen sollten als bei vielen anderen Anlagenkomponenten.
Praxis
Die Kombination aus Rotor und Oxidation richtig zu dimensionieren ist eine klassische Aufgabe der Abluftberatung; einen Gesamtüberblick über die Verfahrensgruppen gibt Abluftreinigung: Verfahren im Vergleich.
Häufige Fragen
Wie funktioniert ein Zeolithrotor im Detail?
Der große, schwach beladene Abluftstrom durchströmt eine Adsorptionszone des rotierenden Rads, wo Zeolith die organischen Stoffe bindet. Ein kleiner, heißer Teilstrom durchströmt gleichzeitig eine Desorptionszone und treibt die Stoffe wieder aus — es entsteht ein kleiner, hoch konzentrierter Strom, den eine nachgeschaltete Oxidationsstufe autotherm behandeln kann.
Warum braucht ein Zeolithrotor immer eine nachgeschaltete Oxidationsstufe?
Der Rotor selbst zerstört keine Schadstoffe, er konzentriert sie nur auf. Ohne eine thermische oder katalytische Stufe dahinter würde der aufkonzentrierte Desorptionsstrom die Schadstoffe lediglich in höherer Konzentration wieder freisetzen, statt sie zu beseitigen.
Warum ist ein Zeolithrotor gegenüber Aktivkohle bei großen Volumenströmen im Vorteil?
Weil er kontinuierlich arbeitet, statt absatzweise beladen und gewechselt zu werden — es entfallen Standzeiten und Entsorgungsmengen, die bei einem großen Aktivkohle-Festbett mit niedriger Konzentration schnell unwirtschaftlich würden. Zeolith verträgt zudem hohe Temperaturen und ist unbrennbar.
Was macht Zeolith empfindlich?
Stäube und schwerflüchtige Komponenten können das Rad verkleben und die Kanäle verstopfen — Vorfiltration und eine realistische Stoffanalyse entscheiden über die Standzeit. Manche halogenierten Lösemittel lassen sich zudem schlecht desorbieren oder greifen die Zeolithstruktur an.
Wann scheidet ein Zeolithrotor aus?
Bei kleinen Volumenströmen, bei denen sich der Aufwand für Rotor und nachgeschaltete Oxidation nicht lohnt, bei hoher Staubfracht ohne ausreichende Vorfiltration sowie bei Stoffgemischen mit halogenierten Komponenten, die die Desorption oder die Zeolithstruktur beeinträchtigen.
Welche Betriebsstundenzahl braucht ein Zeolithrotor, um sich zu rechnen?
Eine pauschale Schwelle lässt sich ohne Anlagenauslegung nicht seriös nennen. Als Tendenz gilt: Je mehr Betriebsstunden pro Jahr und je größer der Volumenstrom, desto eher rechtfertigt sich die zusätzliche Investition in Rotor und Regelungstechnik gegenüber einer einfacheren Lösung.
Wie unterscheidet sich der Zeolithrotor von einer klassischen Aktivkohleanlage?
Der Zeolithrotor arbeitet kontinuierlich rotierend und konzentriert die Schadstoffe kontinuierlich auf, während eine Aktivkohleanlage absatzweise beladen wird, bis sie gewechselt oder regeneriert werden muss. Zeolith verträgt zudem deutlich höhere Temperaturen als Aktivkohle und ist unbrennbar.
Quellen und Regelwerke
- VDI-Richtlinien (Verein Deutscher Ingenieure) — VDI 3674: Abgasreinigung durch Adsorption
- TA Luft 2021 (Technische Anleitung zur Reinhaltung der Luft)
Lassen Sie Ihre Situation einschätzen
Beschreiben Sie kurz Ihre Anlage und Ihr Problem. Sie bekommen eine ehrliche Ersteinschätzung — auch dann, wenn Sie uns am Ende nicht brauchen.
- Antwort innerhalb eines Werktags
- Keine Provision von Herstellern — wir verkaufen keine Anlagen
- Erstgespräch kostenfrei
- Klare Absage, wenn wir nicht die Richtigen für Ihren Fall sind
Lieber direkt sprechen? +49 (0)7128 380 3050, Mo–Fr 8:00–18:00 Uhr