Abluftreinigung: Metallverarbeitung & Oberflächentechnik
Fachlich verantwortlich: Stefan Stooß, Dipl.-Ing. Verfahrenstechnik · Stand: 08. September 2026
Metallverarbeitung und Oberflächentechnik erzeugen ein breites Schadstoffspektrum: Feinstaub aus Schleifen, Schweißen, Gießen und Strahlen, Aerosole aus Kühlschmierstoffen, sowie Chlorwasserstoff und Cyanwasserstoff aus Beizereien und Galvanik. Für Staub sind Gewebe- und Elektrofilter Standard, Zyklone allein reichen für die feine PM10/PM2,5-Fraktion nicht aus. Säure- und Ölnebel benötigen Nassabscheider, da trockene Filter durch die flüssigen Anteile verkleben. Cyanwasserstoff und Chlorwasserstoff werden überwiegend in alkalischen Wäschern gebunden.
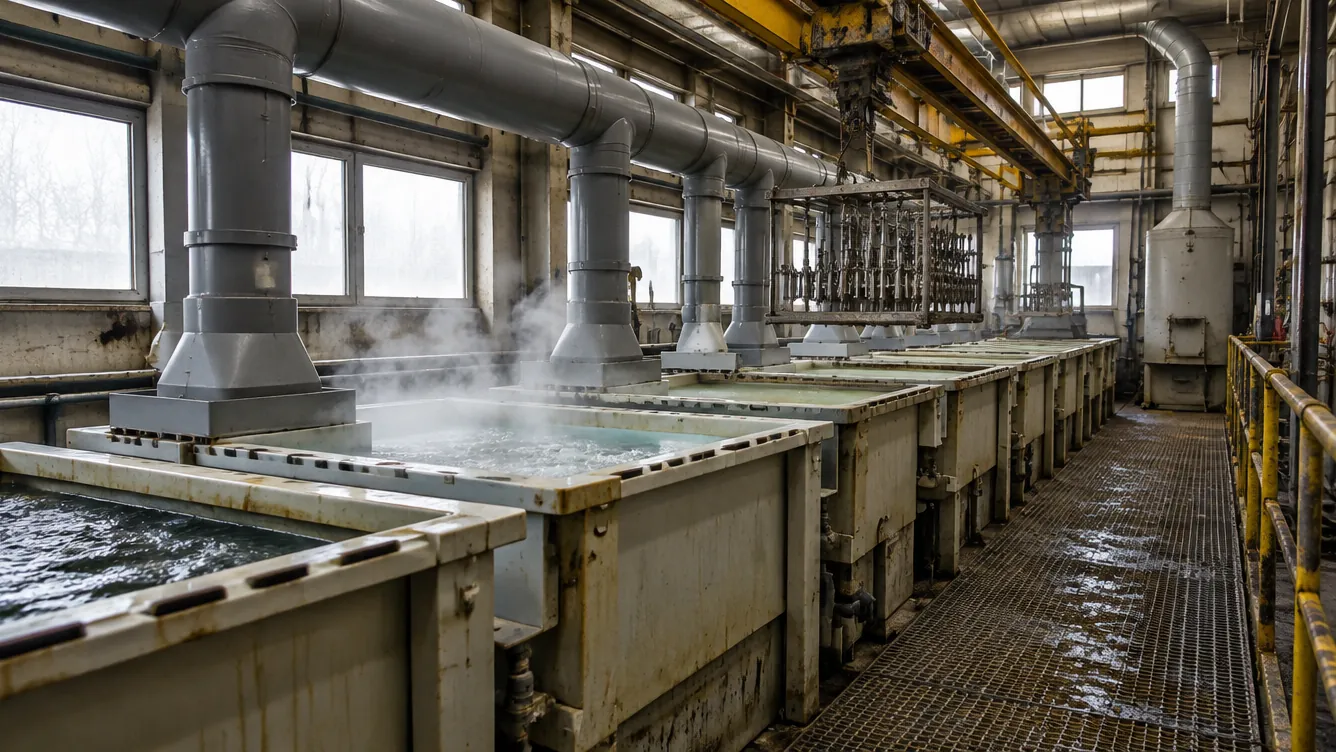
Abluft in der Metallverarbeitung und Oberflächentechnik entsteht an sehr unterschiedlichen Stationen des Betriebs, oft mit mehreren parallel laufenden Quellen in derselben Halle: Härterei- und Schmelzprozesse setzen Feinstaub und teils Stickoxide frei, Gießereien emittieren bei der Formstoff- und Kernherstellung organische und anorganische Verbindungen, Galvanik-, Beiz- und Phosphatierbäder geben saure Dämpfe wie Chlorwasserstoff oder Cyanwasserstoff ab, mechanische Bearbeitung wie Schleifen, Schweißen und Strahlen erzeugt Metallstäube, und die Zerspanung mit Kühlschmierstoffen produziert feine Ölnebel, die sich über die gesamte Halle verteilen können, wenn die Erfassung an der Maschine nicht passt.
Die Besonderheit dieser Branche liegt im gleichzeitigen Auftreten von trockenen und nassen Schadstoffen in derselben Anlage. Ölnebel und Emulsionsnebel aus der Kühlschmierung sind koaleszierend und verkleben trockene Gewebefilter innerhalb kurzer Zeit — sie brauchen eigene, nass arbeitende Abscheider. Beizdämpfe und saure Abluft aus Galvanik und Härterei sind chemisch aggressiv und stellen andere Anforderungen an Werkstoffe und Dichtungen als eine reine Staubabscheidung. Wo Öldampf, Säurenebel und Staub in derselben Halle nebeneinander auftreten, lässt sich selten eine einzelne Abscheidestufe für alles verantwortlich machen — meist braucht es eine Kaskade aus Grob- und Feinabscheidung, abgestimmt auf die jeweilige Quelle.
Für die Verfahrenswahl bedeutet das: Thermische oder katalytische Oxidation, die bei VOC-lastigen Branchen im Vordergrund steht, scheidet hier meist von vornherein aus — die Leitschadstoffe sind überwiegend anorganisch, nicht organisch, und dafür sind Oxidationsverfahren nicht ausgelegt. Stattdessen dominieren Gewebe- und Elektrofilter für die trockene Staubfraktion sowie Nasswäscher und Tropfenabscheider für Aerosole, Säure- und Elektrolytnebel. Zyklonabscheider allein reichen für die feine PM10/PM2,5-Fraktion nicht aus und taugen bestenfalls als Vorstufe vor einer feineren Abscheidung. Erst wenn zusätzlich organische Lösemittel auftreten, etwa aus einer vorgeschalteten Entfettung, kommt eine thermische Stufe überhaupt ins Bild.
Zur Anfrage führt in der Metallbranche häufig eine Genehmigungsauflage im Zusammenhang mit einer Galvanik- oder Härtereierweiterung, bei der die zuständige Behörde eine Bewertung der Cyanwasserstoff- oder Chlorwasserstoffabscheidung verlangt. Ebenso typisch: eine Kapazitätserweiterung der Zerspanung, bei der die bestehende Ölnebelerfassung an ihre Grenzen stößt, oder der altersbedingte Ersatz einer in die Jahre gekommenen Filteranlage, deren Wirkungsgrad spürbar nachgelassen hat. Auch Beschwerden über sichtbaren Ölnebel oder Geruch aus der Zerspanungshalle sind ein wiederkehrender, eher informeller Auslöser.
Am Anfang jeder Anfrage steht die Frage, welche Schadstoffe in welcher Kombination tatsächlich auftreten — trocken, nass, sauer oder ölig — und wie gut die Erfassung an der Quelle bereits funktioniert. Häufig lohnt sich vorab eine CFD-Simulation, um Erfassungsschwächen sichtbar zu machen, bevor in eine neue Abscheidestufe investiert wird. Wo brennbare Stäube oder Lösemitteldämpfe aus vorgeschalteter Entfettung auftreten, gehört zudem eine Gefährdungsbeurteilung mit Blick auf Explosionsschutz in die Planung.
Bei einer in die Jahre gekommenen Filteranlage klären wir zusätzlich, ob eine Anlagenwartung den Wirkungsgrad wieder auf ein akzeptables Niveau bringt oder ob eine Nachrüstung wirtschaftlicher ist — die aggressive, teils saure Atmosphäre in Galvanik- und Beizbetrieben beschleunigt Verschleiß an Dichtungen und Sensorik spürbar, weshalb regelmäßige Sensor-Kalibrierung hier eine größere Rolle spielt als in weniger korrosiven Umgebungen. Details zu den Leitschadstoffen Feinstaub, Chlorwasserstoff und Cyanwasserstoff finden sich auf den jeweiligen Schadstoffseiten, unsere unabhängige Abluftberatung ordnet das für die konkrete Anlage ein, ein erster Kostenrahmen findet sich im Angebotsvergleich.
Zum Ansehen seitlich wischen
Typische Emissionsquellen
- Härterei- und Schmelzprozesse
- Gießereien (Formstoff- und Kernherstellung)
- Galvanik, Beizen und Phosphatieren
- Schleifen, Schweißen und Strahlen
- Kühlschmierstoffnebel bei der Zerspanung
Leitschadstoffe
Alle Stoffe dieser Branche mit geeigneten und ungeeigneten Verfahren: Schadstoff-Finder (Filter „Branche").
Verfahren im Branchenkontext
| Verfahren | Eignung |
|---|---|
| Gewebe- und Elektrofilter Abluftreinigung: Verfahren und Planung → | Geeignet für Feinstaub aus Schleifen, Schweißen, Gießen und Strahlen. Zyklone allein scheiden aus — sie versagen unter etwa 5–10 µm Korngröße und reichen für PM10/PM2,5 nur als Vorabscheider. |
| Nasswäscher / Tropfenabscheider Abluftreinigung: Verfahren und Planung → | Geeignet für Aerosole aus Kühlschmierstoffen sowie Säure- und Elektrolytnebel aus Beizen und Galvanik. Trockene Gewebefilter scheiden hier aus, weil sie durch die flüssigen, koaleszierenden Partikel verkleben. |
| Alkalische Wäscher Abluftreinigung: Verfahren und Planung → | Geeignet für Cyanwasserstoff und Chlorwasserstoff aus Galvanik-, Härterei- und Beizprozessen. |
| Thermische/katalytische Oxidation Katalytische Nachverbrennung → | Nur relevant, wenn zusätzlich organische Lösemittel auftreten, etwa aus vorgeschalteter Entfettung. Für die anorganischen Leitschadstoffe dieser Branche selbst ungeeignet. |
Fallbeispiele aus der Branche
Anonymisierte Projekte mit vergleichbarer Ausgangslage — auf Kundenwunsch ohne Firmennamen, dafür mit den Kennzahlen, auf die es ankommt.
Metallverarbeiter Ruhrgebiet
Ölnebel und Verdampfungsprodukte aus Härteprozessen. Schwankende Zusammensetzung je nach Produkt.
- Emissionen
- < 20 mg/m³ Kohlenwasserstoffe
- Energie
- Autothermer Betrieb
- Verfügbarkeit
- > 97%
Häufige Fragen
Welches Verfahren passt zu Schleif- und Schweißstäuben?
In der Regel Gewebe- oder Elektrofilter. Bei nassen oder öligen Anteilen, etwa aus Kühlschmierstoffen, sind nass arbeitende Abscheider vorzuziehen, weil trockene Filter sonst verkleben.
Reicht ein Zyklonabscheider für Metallstäube aus?
Allein nicht. Zyklone versagen unter etwa 5 bis 10 Mikrometer Korngröße und eignen sich nur als Vorabscheider vor einer feineren Stufe wie Gewebe- oder Elektrofilter.
Wie wird Cyanwasserstoff aus Galvanikabluft entfernt?
Überwiegend in alkalischen Wäschern, teils ergänzt um thermische oder katalytische Oxidation. Wegen der Toxizität von HCN ist eine sorgfältige Auslegung und Überwachung besonders wichtig.
Was ist bei Kühlschmierstoffnebel zu beachten?
Ölnebel verklebt trockene Gewebefilter, deshalb kommen Tropfenabscheider, mechanische Filterkaskaden oder Nass-Elektrofilter zum Einsatz. Eine ausreichende Erfassung an der Maschine ist die Voraussetzung für jede nachgeschaltete Abscheidung.
Quellen und Regelwerke
- TA Luft 2021 (Volltext, verwaltungsvorschriften-im-internet.de) — Nr. 5.2.1
- BVT-Merkblätter und BVT-Schlussfolgerungen (EU, EIPPCB) — Stand der Technik je Branche
Lassen Sie Ihre Situation einschätzen
Beschreiben Sie kurz Ihre Anlage und Ihr Problem. Sie bekommen eine ehrliche Ersteinschätzung — auch dann, wenn Sie uns am Ende nicht brauchen.
- Antwort innerhalb eines Werktags
- Keine Provision von Herstellern — wir verkaufen keine Anlagen
- Erstgespräch kostenfrei
- Klare Absage, wenn wir nicht die Richtigen für Ihren Fall sind
Lieber direkt sprechen? +49 (0)7128 380 3050, Mo–Fr 8:00–18:00 Uhr