Ammoniumsulfat-Ablagerungen
Fachlich verantwortlich: Stefan Stooß, Dipl.-Ing. Verfahrenstechnik
Ammoniak (NH₃) und Schwefeloxide (SOx) reagieren in der Abluft zu hygroskopischen, klebrigen Ammoniumsulfat- und -bisulfatsalzen. Diese Salze haften an allen Oberflächen und lagern sich hartnäckig ab — die Folgen reichen von verstopften Rohrleitungen über zugesetzte Wärmetauscher und blockierte Ventile bis zum kompletten Anlagenstillstand.
Zum Ansehen seitlich wischen
Was ist passiert
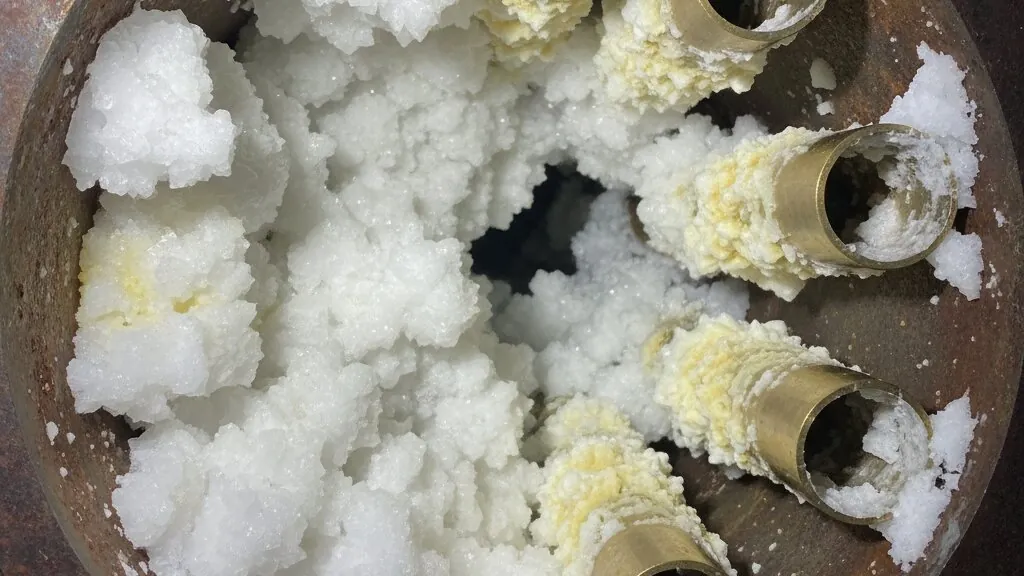
Ammoniak und Schwefeloxide gelten einzeln oft als unauffällig — in Kombination sind sie eine unterschätzte chemische Reaktion in der Anlage. Kommen beide Stoffe in der Abluft zusammen, entstehen Ammoniumsulfate und -bisulfate. Diese Salze sind hygroskopisch und klebrig: Sie haften an allen Oberflächen und bilden hartnäckige Ablagerungen.
Der Grund, warum das lange unbemerkt bleibt, liegt in der Eigenschaft der Salze selbst: Weil sie hygroskopisch sind, ziehen bereits abgelagerte Kristalle zusätzliche Feuchtigkeit an, was das Wachstum weiterer Ablagerungen begünstigt — der Prozess beschleunigt sich mit der Zeit selbst. Eine dünne, kaum wahrnehmbare Schicht in den ersten Wochen wird so über Monate zu einer Verstopfung, ohne dass ein einzelnes Ereignis den Übergang markiert. Eine Rohgasanalyse, die Ammoniak und Schwefeloxide jeweils einzeln als unkritisch bewertet, würde dieses Risiko zudem gar nicht erst erkennen — es entsteht erst aus der Kombination beider Stoffe in derselben Leitung.
Wie sah der Schaden aus
- Weiße bis gelbliche Ablagerungen in Rohrleitungen
- Zugesetzte Wärmetauscherrohre
- Schwergängige Klappen und Ventile
- Korrosion unter den Ablagerungen
Bemerkenswert war, wo die Ablagerungen ausblieben: In Anlagenteilen, die deutlich außerhalb des Reaktionsfensters von 150–300 °C betrieben wurden — sowohl kühlere Abschnitte als auch besonders heiße Zonen nahe einer Verbrennungsstufe — blieb die Oberfläche weitgehend sauber. Ebenso unauffällig waren trockenere Anlagenbereiche mit geringer Luftfeuchte. Das bestätigt, dass es sich nicht um ein allgemeines Verschmutzungsproblem handelt, sondern um eine an enge Bedingungen gebundene chemische Reaktion — genau das macht sie leicht zu übersehen, solange man nur nach sichtbarem Schmutz statt nach dem spezifischen Temperatur- und Feuchtefenster sucht.
Was war die Ursache
Die Reaktion braucht beide Reaktanden — deren Quellen sind leicht zu übersehen:
- Ammoniak: Amin-Lösemittel, Harnstoff, biologische Prozesse
- Schwefel: Schwefelsäure, Vulkanisationsprozesse, Kraftstoffe
Bei 150–300 °C ist die Reaktionstemperatur optimal für die Salzbildung, Luftfeuchtigkeit fördert zusätzlich das Wachstum der Ablagerungen.
Dieses Schadensbild ist kein Einzelfall, weil beide Quellenlisten für sich genommen sehr gewöhnlich sind. Amin-Lösemittel, Harnstoff und biologische Prozesse einerseits, Schwefelsäure, Vulkanisation und Kraftstoffverbrennung andererseits kommen in vielen Industriebetrieben unabhängig voneinander vor — problematisch wird es erst, wenn beide Prozessströme in derselben Abluftleitung zusammengeführt werden. In Betrieben mit mehreren Produktionsbereichen ist genau das nicht selten, wird aber bei der Planung der Kanalführung häufig nicht systematisch als Kombinationsrisiko geprüft, weil jeder Strom für sich betrachtet unauffällig erscheint.
Wie wurde es gelöst
- Vorabscheidung: Ammoniak oder Schwefel separat entfernen
- Temperaturführung: kritischen Temperaturbereich vermeiden
- Monitoring: frühzeitige Erkennung von Ablagerungen
- Spülsysteme: Wasserspülung an kritischen Stellen
Die Reihenfolge entscheidet auch hier über die Wirksamkeit. Vorabscheidung — etwa über einen sauren Wäscher für Ammoniak — setzt an der Quelle an und verhindert die Reaktion vollständig, weil einer der beiden nötigen Reaktanden gar nicht erst in die gemeinsame Leitung gelangt. Temperaturführung ist die zweitbeste Option, wenn eine Vorabscheidung technisch oder wirtschaftlich nicht infrage kommt: Sie verhindert die Salzbildung, indem sie das kritische Fenster meidet, ist aber empfindlich gegenüber Betriebszuständen wie Anfahren oder Teillast, in denen sich Temperaturprofile verschieben. Monitoring ersetzt keine der beiden Maßnahmen, sondern zeigt, ob sie wirken. Spülsysteme stehen konsequent am Ende: Sie beseitigen bereits entstandene Ablagerungen, ändern aber nichts daran, dass Ammoniak und Schwefeloxide weiterhin zusammentreffen — ohne vorgelagerte Maßnahme ist die Spülung ein wiederkehrender Aufwand, keine Lösung.
Was lernt man daraus
Die Kombination aus Ammoniak- und Schwefelquellen wird bei der Anlagenplanung oft unterschätzt, weil beide Stoffe einzeln unauffällig sind. Erst im Reaktionsfenster von 150–300 °C und bei erhöhter Luftfeuchte entstehen die klebrigen Salze. Wer die Quellen frühzeitig kennt und trennt, kann Vorabscheidung und Temperaturführung gezielt auslegen — statt später mit Spülsystemen gegen bereits entstandene Ablagerungen anzukämpfen.
Der allgemeinere Punkt betrifft die Kanalführung selbst: Bei der Lieferantenauswahl und der Anlagenplanung lohnt sich die Frage, ob unterschiedliche Prozessströme in einer gemeinsamen Leitung zusammengeführt werden — und ob diese Kombination auf Reaktionsrisiken wie dieses geprüft wurde, nicht nur jeder Strom für sich. In der Wartungsplanung gehört eine gezielte Kontrolle der Stellen mit dem kritischen Temperatur- und Feuchtefenster in den Wartungsumfang, nicht nur eine allgemeine Sichtprüfung. Wer unsicher ist, ob seine Abluft diese Kombination enthält, sollte das vor der Verfahrensauswahl klären lassen — dabei hilft unsere unabhängige Angebotsprüfung.
Häufige Fragen
Warum fallen Ammoniumsulfat-Ablagerungen erst spät auf?
Weil die Salze hygroschopisch sind und in dünnen Schichten wachsen, die zunächst keinen spürbaren Einfluss auf Strömung oder Funktion haben. Weil sich neu abgelagertes Salz zusätzliche Feuchtigkeit zieht und dadurch das Wachstum weiterer Ablagerungen begünstigt, beschleunigt sich der Prozess mit der Zeit selbst — aus einer unauffälligen dünnen Schicht wird über Monate eine Verstopfung, ohne dass ein einzelnes Ereignis den Übergang markiert.
Woran erkennt man beginnende Ablagerungen, bevor Ventile klemmen?
An weißen bis gelblichen Verfärbungen an Inspektionsöffnungen, Flanschen und Messstutzen sowie an einem langsam steigenden Druckverlust über Rohrleitungen und Wärmetauscher. Schwergängigkeit an Klappen und Ventilen ist meist schon ein spätes Anzeichen — die Ablagerung hat sich dann bereits so weit aufgebaut, dass mechanische Bauteile betroffen sind.
Reicht eine Wasserspülung dauerhaft?
Nein. Eine Spülung löst bestehende Ablagerungen, verhindert aber nicht, dass Ammoniak und Schwefeloxide weiterhin zusammentreffen und neue Salze bilden. Ohne Vorabscheidung oder Temperaturführung, die die Reaktion an der Quelle unterbindet, ist die Spülung ein wiederkehrender Aufwand statt einer Lösung.
Warum reagieren zwei einzeln unauffällige Stoffe zusammen so aggressiv?
Weil weder Ammoniak noch Schwefeloxide für sich genommen zwangsläufig Ablagerungen bilden — die klebrigen, hygroskopischen Salze entstehen erst aus der Reaktion beider. Eine Rohgasanalyse, die beide Stoffe einzeln als unkritisch einstuft, übersieht dadurch leicht, dass ihre Kombination in derselben Abluftleitung ein eigenständiges Problem darstellt.
Kann man die Reaktion durch Temperaturführung allein verhindern?
Teilweise. Wird der kritische Temperaturbereich der Salzbildung durchgängig vermieden, sinkt das Risiko erheblich. Weil sich Temperaturprofile in Anlagen aber selten über den gesamten Betriebsbereich konstant halten lassen — etwa beim Anfahren oder bei Teillast — ist Temperaturführung meist eine Ergänzung zur Vorabscheidung, kein vollständiger Ersatz dafür.
Worauf sollte man achten, wenn mehrere Prozessströme in einer gemeinsamen Abluftleitung zusammengeführt werden?
Darauf, ob unter den zusammengeführten Strömen sowohl eine Ammoniak- als auch eine Schwefelquelle ist — das ist in Mehrprozess-Betrieben nicht selten der Fall, wird bei der Planung der Kanalführung aber häufig nicht systematisch geprüft. Getrennte Sammelleitungen oder eine gezielte Vorabscheidung an der jeweiligen Quelle verhindern, dass sich das Problem erst im gemeinsamen Kanal bildet.
Lassen Sie Ihre Situation einschätzen
Beschreiben Sie kurz Ihre Anlage und Ihr Problem. Sie bekommen eine ehrliche Ersteinschätzung — auch dann, wenn Sie uns am Ende nicht brauchen.
- Antwort innerhalb eines Werktags
- Keine Provision von Herstellern — wir verkaufen keine Anlagen
- Erstgespräch kostenfrei
- Klare Absage, wenn wir nicht die Richtigen für Ihren Fall sind
Lieber direkt sprechen? +49 (0)7128 380 3050, Mo–Fr 8:00–18:00 Uhr